




QR kode
Produkter
Kontakt oss


Faks
+86-574-87168065

E-post

Adresse
Luotuo industriområde, Zhenhai-distriktet, Ningbo by, Kina
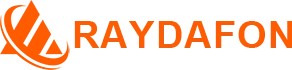


Spesifisere enSøppelbil Hydraulikksylinderved boring og slag alene er en vanlig anskaffelsesfeil. Driftstrykket bestemmer kraften sylinderen kan produsere, veggtykkelsen og stangdiameteren som kreves for å inneholde denne kraften, tetningspakken som holder systemet lekkasjefritt, og utmattelseslevetiden til fatet og sveisene. En sylinder som er klassifisert for 160 bar, men installert i et 250 bar-system, vil ikke svikte på den første syklusen. Den vil bestå den første testen, settes i drift og deretter mislykkes på grunn av tretthet, tetningsekstrudering eller knekking av stangen på et punkt som er vanskelig å forutsi og dyrt å reparere. Den riktige tilnærmingen er å starte med systemtrykket, deretter påføre påføringens topptrykk, og deretter velge en sylinder hvis nominelle trykk, testtrykk og sprengningstrykk gir den nødvendige marginen.
Denne veiledningen er skrevet for anskaffelsesteam som anskaffer hydrauliske sylindre for søppelbiler for renovasjonsbiler, baklastere, frontlastere, sidelastere og komprimeringsmekanismer. Den forklarer hvordan man leser systemtrykket, hvordan man tar høyde for topptrykk, hvordan man oversetter disse verdiene til en sylinderspesifikasjon, og hvordan man verifiserer leverandørens trykkklassifisering før en bestilling legges inn. Innholdet er organisert rundt spørsmålene en kjøper bør stille, og det inkluderer produktparametere og dokumentasjon som en pålitelig leverandør bør levere. Vår fabrikk klRaydafon Technology Group Co., Limitedproduserer søppelbilhydraulikksylindre for renovasjonsutstyr, og veiledningen nedenfor gjenspeiler ingeniør- og anskaffelseskontrollene vi bruker på produktene vi leverer.
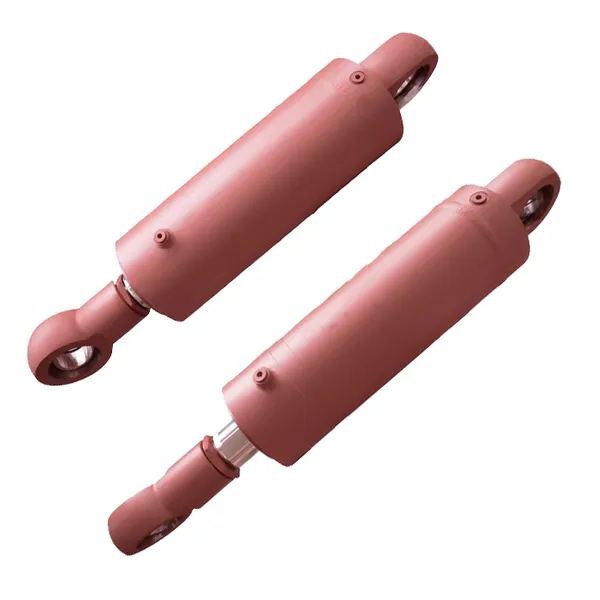
Det første trinnet er å lese søppelbilens hydrauliske system, ikke sylinderkatalogen. Systemtrykket stilles inn av pumpen og avlastningsventilen, og det er det maksimale trykket sylinderen kan se under normal drift. På en renovasjonsbil opererer hovedhydraulikksystemet ofte i området 160 til 250 bar, med avlastningsventilinnstillingen som definerer den øvre grensen. Sylinderen må være klassifisert for minst avlastningsventilinnstillingen, fordi avlastningsventilen er komponenten som beskytter systemet mot overtrykk. Hvis sylinderen er klassifisert under avlastningsinnstillingen, vil ikke avlastningsventilen beskytte den.
Beslutningssekvensen nedenfor beskriver hvordan en kjøper skal lese systemet og oversette det til et sylinderkrav.
Tabellen nedenfor viser et typisk trykkkart for hydrauliske funksjoner for renovasjonsbil.
| Hydraulisk funksjon | Typisk systemtrykk | Typisk topptrykk | Anskaffelsesnotat |
| Kroppsløft | 180-220 bar | 240-260 bar | Nominell trykk bør overstige peak |
| Komprimering | 200-250 bar | 260-300 bar | Høy syklus; sjekk tetning og tretthet |
| Bakluke | 160-200 bar | 220-240 bar | Moderat plikt; sjekk knekking av stangen |
| Utskyvblad | 200-250 bar | 260-300 bar | Høy kraft; verifisere fat og sveiser |
Hos Raydafon ber vi kundene våre om avlastningsventilinnstillingen og topptrykket for applikasjonen før vi anbefaler en hydraulisk sylinder for søppelbil. Vi velger ikke en sylinder fra en generisk trykktabell. Vi matcher sylinderklassifiseringen til systemet, og vi dokumenterer forutsetningen i tilbudet. Målet er å unngå en sylinder som teknisk sett er innenfor spesifikasjonen, men driftsmessig marginal.
For en kjøper er systemtrykkavlesningen grunnlaget for spesifikasjonen. En leverandør som aksepterer avlastningsinnstillingen og topptrykket som input, er en leverandør som forstår applikasjonen. En leverandør som bare spør etter boring og slag er en leverandør som kan overlate trykkrisikoen til kjøperen.
Topptrykk betyr mer enn nominelt trykk fordi sylinderens strukturelle og tetningsgrenser testes av toppen, ikke gjennomsnittet. En renovasjonsbils hydraulikksystem opplever trykktopper når komprimeringssyklusen når et hardt stopp, når karosseriløfteren starter mot full last, eller når en bakluke lukkes mot en hindring. Disse toppene kan overskride avlastningsventilinnstillingen i korte perioder fordi avlastningsventilen har en responstid og fordi hydraulikkvæsken ikke er helt inkompressibel. Sylinderen må kunne motstå disse toppene uten permanent deformasjon, tetningsekstrudering eller sveisesprekker.
Trykkprofilen nedenfor beskriver de fire trykknivåene som en kjøper bør skille ved spesifikasjon av en sylinder.
Tabellen nedenfor viser hvordan de fire trykknivåene forholder seg til sylinderklassifiseringen og sikkerhetsmarginen.
| Trykknivå | Typisk forhold | Effekt på sylinder | Innkjøpssjekk |
| Nominelt systemtrykk | Grunnlinje | Normal utmattelsessykling | Bekreft driftssyklusen |
| Innstilling av avlastningsventil | 110-120 % av nominelt | Sporadisk eksponering | Bekreft at sylindervurderingen overskrider den |
| Topptrykk | 120-130 % av avlastningsinnstillingen | Kortvarig stress | Bekreft at seriemarginen dekker det |
| Testtrykk | 150 % av nominelt trykk | Bevistest, ingen permanent deformasjon | Be om testrapporten |
På fabrikken vår vurderer vi våre hydrauliske sylindre for søppelbil mot topptrykket til applikasjonen, ikke mot det nominelle trykket. Vi verifiserer tønnens veggtykkelse, stavdiameteren, sveisestørrelsen og forseglingspakken mot topptrykket og testtrykket. Målet er å gi en sylinder som overlever toppene som oppstår i ekte søppelinnsamling, ikke bare trykket i en katalog.
For en kjøper bør topptrykket oppgis i innkjøpsordren. En leverandør som vurderer sylinderen kun for det nominelle trykket, er en leverandør som ikke har tatt hensyn til applikasjonsvirkeligheten. En leverandør som spør etter topptrykket og driftssyklusen er en leverandør som designer for feltet.
En hydraulisk sylinder for søppelbil skal ha tre trykkklassifiseringer: nominelt trykk, testtrykk og sprengningstrykk. Nominell trykk er trykket som sylinderen kan arbeide kontinuerlig med uten å overskride konstruksjonsspenningen. Testtrykket er trykket som brukes i den fabrikksikre testen, typisk 1,5 ganger det nominelle trykket, og det må ikke forårsake permanent deformasjon. Sprengtrykket er trykket som sylinderen ville svikte katastrofalt ved, og det bør være minst 2,5 til 3 ganger det nominelle trykket for en sikkerhetsmargin. Tabellen nedenfor viser et typisk karaktersett for en renovasjonsbilsylinder.
| Vurdering | Typisk verdi | Hva det beviser | Dokumentasjon |
| Nominell trykk | 250 bar | Kontinuerlig drift innenfor designbelastning | Produktdatablad |
| Testtrykk | 375 bar | Ingen permanent deformasjon eller lekkasje | Fabrikksikker testrapport |
| Sprengt trykk | 625 bar eller høyere | Sikkerhetsmargin mot katastrofal svikt | Designberegning eller typetest |
| Topptrykktillegg | 300 bar | Kortvarige pigger uten skader | Søknadsgjennomgang |
Det nominelle trykket bør velges mot avlastningsventilinnstillingen og topptrykket. Hvis avlastningsventilen er innstilt på 250 bar og topptrykket kan nå 300 bar, er en sylinder som er vurdert til 250 bar marginal. En sylinder vurdert til 300 bar eller høyere gir marginen som trengs for toppen. Testtrykket og sprengningstrykket bekrefter da at sylinderen kan overleve prøvetesten og den uventede overbelastningen.
Hos Raydafon Technology Group Co., Limited, gir vi det nominelle trykket, testtrykket og sprengtrykket for hver søppelbil hydraulisk sylinder vi leverer. Vi leverer også prøvetestrapporten og designberegningen på forespørsel. Målet er å gi kjøperne et komplett trykkvurderingssett, ikke et enkelt tall som er vanskelig å tolke.
For en kjøper bør trykkvurderingen sammenlignes på tvers av leverandører. En leverandør som bare gir et nominelt trykk gir deg mindre informasjon enn en leverandør som gir test- og sprengningsvurderinger. Sammenligningen bør også inkludere topptrykktillegget, fordi toppen er hva sylinderen faktisk vil oppleve under drift.
Driftstrykket endrer sylinderens indre design fordi trykket bestemmer veggtykkelsen, stavdiameteren, sveisestørrelsen, tetningstypen og materialkvaliteten. En sylinder vurdert til 160 bar og en sylinder vurdert til 300 bar kan se like ut fra utsiden, men den interne designen er annerledes. Høytrykkssylinderen bruker et tykkere fat, en større stang, en sterkere endehette og en tetningspakke med støtteringer for å forhindre ekstrudering. Tabellen nedenfor oppsummerer designendringene som følger med en økning i driftstrykk.
| Designelement | Ved 160-200 bar | Ved 250-300 bar | Innkjøpsimplikasjon |
| Tønneveggtykkelse | Standard sømløst rør | Tykkere vegg eller rør med høyere styrke | Bekreft rørspesifikasjonen |
| Stang diameter | Standard stang for knekking | Større stang for knekking og tetningsstøtte | Sjekk knekkberegningen |
| Endelokk og sveis | Standard sveisestørrelse | Større sveis eller gjenget endestykke | Be om sveiseprosedyren |
| Forsegle pakken | Enkel tetning med visker | Kompositt tetning med støttering | Bekreft tetningstrykket |
| Materialkvalitet | ST52 eller tilsvarende | Høyere flytegrense eller tykkere seksjon | Be om materialbeviset |
Forseglingspakken er den komponenten som endres mest synlig med trykk. Ved 160 bar kan en enkelt polyuretanforsegling med visker være tilstrekkelig. Ved 300 bar må tetningen støttes av en støttering for å hindre at den kommer inn i klaringsspalten. Materialet til støtteringen og tetningsgeometrien må velges for trykk og temperatur. En forseglingspakke som er tilstrekkelig ved lavt trykk vil svikte ved høyt trykk gjennom ekstrudering, og svikten vil fremstå som en lekkasje som er vanskelig å diagnostisere.
På fabrikken vår velger vi tønne, stang, sveise og tetningspakke mot det nominelle trykket og topptrykket for applikasjonen. Vi bruker ikke et enkelt design for alle trykkklasser. Målet er å tilby en hydraulisk sylinder for søppelbil som er designet for trykket den faktisk vil se, ikke en degradert versjon av en design med høyere trykk eller en oppgradert versjon av en design med lavere trykk.
For en kjøper er de interne designendringene en grunn til å be om designberegningen og tetningsspesifikasjonen. En leverandør som kan forklare hvorfor tønneveggen og tetningspakken er passende for trykket er en leverandør som har designet sylinderen. En leverandør som bare tilbyr en katalogside er en leverandør som kan stole på et generisk design.
Innkjøp bør verifisere trykkkravet, sylindervurderingen, designberegningen og testdokumentasjonen før en bestilling legges inn. Sjekklisten nedenfor gir bekreftelsestrinnene for en søppelbil hydraulisk sylinder.
| Verifiseringstrinn | Hva du skal be om | Akseptkriterium |
| Systemtrykkbekreftelse | Innstilling av avlastningsventil og topptrykk | Dokumentert av lastebilbyggeren |
| Sylindervurdering | Vurdert, test og sprengningstrykk | Vurdert overstiger topp; sprengning minst 2,5x vurdert |
| Designberegning | Tønnevegg, stangknekking, sveisestyrke | Beregnet for topptrykket |
| Forseglingsspesifikasjon | Tetningstype, materiale, støttering | Vurdert for trykk og temperatur |
| Bevis testrapport | Fabrikktest ved 1,5x nominelt trykk | Ingen permanent deformasjon eller lekkasje |
| Materialsertifikat | Sporbarhet av rør og stangmateriale | Tilsvarer designspesifikasjonen |
Hos Raydafon Technology Group Co., Limited, leverer vi disse dokumentene for søppelbilens hydrauliske sylindere vi leverer. Vi gjennomgår også applikasjonstrykket med kunden før bestillingen bekreftes, slik at sylindervurderingen matches til systemet i stedet for å velges fra en generisk tabell. Målet er å gjøre trykkspesifikasjonen sporbar fra avlastningsventilinnstillingen til fabrikktestrapporten.
For en kjøper bør verifikasjonen også omfatte en gjennomgang av leverandørens trykktestutstyr og kalibrering av testmålerne. En bevistestrapport er bare meningsfull hvis testutstyret er kalibrert og testprosedyren er dokumentert. En leverandør som leverer en testrapport uten kalibreringsposten er en leverandør som gir ufullstendig bevis.
Spørsmål 1: Hva er forskjellen mellom driftstrykket og det nominelle trykket til en hydraulisk sylinder?
Svar: Driftstrykket er trykket sylinderen ser i applikasjonen, innstilt av pumpen og avlastningsventilen. Det nominelle trykket er trykket som sylinderen er designet for å fungere kontinuerlig uten å overskride dens designbelastning. Det nominelle trykket skal være lik eller høyere enn driftstrykket, og det bør ta hensyn til de maksimale trykktoppene som oppstår under drift. En sylinder vurdert under driftstrykket er en sylinder som brukes utenfor designgrensen.
Spørsmål 2: Hvorfor har topptrykk betydning hvis avlastningsventilen er riktig innstilt?
Svar: Avlastningsventilen har en responstid, og hydraulikkvæsken er ikke helt inkompressibel, så korte trykktopper kan overskride avlastningsinnstillingen når en sylinder når et hardt stopp eller møter en plutselig belastning. Topptrykket kan være 10 % til 30 % over avlastningsinnstillingen. Sylinderen må vurderes for toppen, ikke bare avlastningsinnstillingen, for å unngå permanent deformasjon, tetningsekstrudering og sveisetretthet.
Spørsmål 3: Er et høyere driftstrykk alltid bedre for en hydraulisk sylinder for søppelbil?
Svar: Høyere trykk lar en mindre sylinder produsere samme kraft, noe som kan redusere vekt og kostnad. Men høyere trykk øker også belastningen på tønnen, stangen, tetningene og sveisene, og det krever en tyngre og dyrere design. Riktig trykk er det som oppfyller kraftkravet med tilstrekkelig sikkerhetsmargin, ikke det høyeste trykket pumpen kan produsere.
Spørsmål 4: Hvordan verifiserer jeg at en leverandørs sylinder er klassifisert for systemtrykket mitt?
Svar: Be om det nominelle trykket, testtrykket og sprengningstrykket, og sammenlign dem med avlastningsventilinnstillingen og topptrykket for applikasjonen. Be om designberegningen for tønneveggen, stangknekkingen og sveisestyrken, og bekreft at den bruker topptrykket som input. Be om prøvetestrapporten og kalibreringsposten for testmålerne. En leverandør som leverer denne dokumentasjonen er en leverandør som kan støtte presspåstanden.
Spørsmål 5: Hva skjer hvis jeg installerer en sylinder med lavere trykkklassifisering enn systemet krever?
Svar: En sylinder med lavere trykkklassifisering kan bestå den første testen og settes i drift, men den vil fungere utenfor designgrensen. De sannsynlige feilmodusene er ekstrudering av tetninger, tønnedeformasjon, sveisesprekker og knekking av stangen. Feilen kan oppstå under en topptrykkhendelse, som er nøyaktig når sylinderen er nødvendig. Resultatet kan være en hydraulisk lekkasje, funksjonstap og en sikkerhetsrisiko. Sylinderen skal alltid være klassifisert for minst systemets topptrykk.
Å velge driftstrykk for en hydraulisk sylinder for søppelbil er en sekvens, ikke et enkelt valg. Les avlastningsventilinnstillingen, identifiser topptrykket for applikasjonen, velg en sylinder hvis nominelle trykk overstiger toppen, bekreft testtrykket og sprengtrykksmarginene, og kontroller den interne designen og dokumentasjonen. En sylinder som kun er klassifisert for det nominelle trykket kan bestå den første testen, men mislykkes i drift. En sylinder som er klassifisert for topptrykket og støttet av en designberegning og en bevistestrapport, er en sylinder som kan stole på ved renovasjon. Fabrikken vår hos Raydafon Technology Group Co., Limited produserer hydrauliske sylindre for søppelbiler med trykkklassifiseringer tilpasset applikasjonen, og vi gir design- og testdokumentasjonen som kjøpere trenger for å verifisere utvalget. Hvis du anskaffer en sylinder for en renovasjonsbil, kontakt teamet vårt for å diskutere systemtrykket og topptrykket for søknaden din.
Kontakt Raydafon Technology Group Co., Limited i dagfor å diskutere kravene til søppelbilens hydrauliske sylinder og for å be om trykkklassifisering, designberegning og testdokumentasjon for din applikasjon.
+86-574-87168065
Luotuo industriområde, Zhenhai-distriktet, Ningbo by, Kina