




QR kode
Produkter
Kontakt oss


Faks
+86-574-87168065

E-post

Adresse
Luotuo industriområde, Zhenhai-distriktet, Ningbo by, Kina


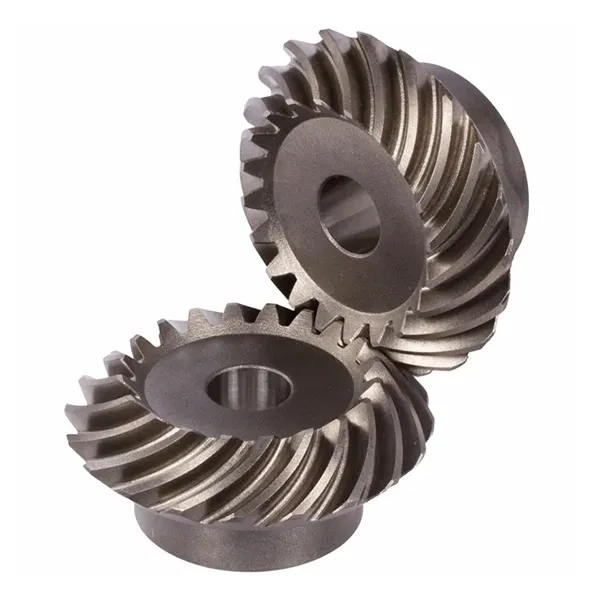
Det koniske spiralgiret er det rettvinklede overføringsvalget når jevnhet og lastekapasitet betyr mer enn noe annet. Buede tannlinjer holder to eller flere tenner i kontakt i hvert øyeblikk, slik at drivverket går stille, slites jevnt og bærer mye mer belastning enn et rett skråpar av samme størrelse. Raydafon kutter, varmebehandler og sliper disse tannhjulene i sin egen fabrikk i Ningbo, Kina.
Designbegrunnelse
Forskjellen mellom de to er helt i tannlinjen. Et rett skrå tannhjuls tenner løper radialt, slik at hver tann griper inn den parrende tannen over hele bredden på samme øyeblikk – et plutselig støt som gjentar seg ved hver tann. Tennene til et spiralskrå tannhjul er kuttet i en kurve, så kontakten begynner i den ene enden av tannen og sveiper over til den andre, akkurat slik en glidelås lukkes. Den enkelte geometriske endringen er ansvarlig for hver fordel nedenfor.
Ett designpunkt verdt å planlegge for:fordi tannlinjen er spiralformet, genererer et konisk spiralgir aksialtrykk langs akselen. Det er ikke en mangel – det er prisen for jevnt engasjement. Lagrene må velges for å ta det, derfor spesifiseres et spiralfas normalt sammen med aksel og lagerarrangement i stedet for som en drop-in erstatning for et rett skråpar.
Spesifikasjoner
Fullstendig spesifikasjonsark. Rull tabellen sidelengs på en mobilenhet for å lese hver rad.
| Punkt | Spesifikasjon |
|---|---|
| Modellnummer | M3, M4, M5, M8, M12, etc. |
| Materiale | Messing, C45 stål, rustfritt stål, kobber, POM, aluminium, legering og andre |
| Standard | ISO, DIN, ANSI, JIS, BS og ikke-standard |
| Presisjon | DIN6, DIN7, DIN8, DIN9 |
| Behandling av tenner | Herdet, frest eller slipt |
| Toleranse | 0,001 mm – 0,01 mm – 0,1 mm, avhengig av funksjonen og presisjonsgraden som er spesifisert |
| Overflatebehandling | Forsinket, forniklet, passivering, oksidering, anodisering, Geomet, Dacromet, svart oksid, fosfatisering, pulverlakkering, elektroforese |
| Fullfør | Kuleblåsing, sandblåsing, varmebehandling, gløding, herding, polering |
| Emballasje | Plastpose og kartong, eller treemballasje |
| Betalingsbetingelser | T/T, L/C |
| Ledetid for produksjon | 20 virkedager for prøven, 25 dager for bulk |
| Prøver | Eksempel prisklasse USD 2–100. Eksempel på ekspressfrakt betalt av kunden. |
| Søknad | Automatiske styringsmaskiner, halvlederindustri, generell industrimaskineri, medisinsk utstyr, solenergiutstyr, maskinverktøy, parkeringssystemer, høyhastighetsjernbane- og luftfartstransportutstyr og lignende |
Om toleranse og presisjon:tallene i denne tabellen er et spekter over hele produktfamilien, ikke en enkelt garantert verdi. Toleranse avhenger av egenskapen som måles, modulen og presisjonsgraden du spesifiserer - et DIN6-bakkegir har mye strammere grenser enn et DIN9-frest. Fortell oss tilbakeslaget og kontaktmønsterkravet til monteringen din, og vi vil bekrefte hvilken klasse og prosess utstyret ditt trenger.
Produksjon
Spiral vinkelgir er blant de vanskeligste girtypene å produsere godt, fordi tannflanken er en buet overflate som må genereres, ikke bare kuttes. Prosessen vi kjører på hver bestilling er bevisst sekvensiell: hvert trinn er ferdig og inspisert før det neste begynner, så et problem fanges opp på stadiet som skapte det i stedet for ved den endelige monteringen.
Materiale velges i henhold til tegningen og emnet dreies og belegges for å etablere monteringsflatene og boringen som hver senere operasjon refererer til.
Tannflankene genereres på en skjæremaskin med konisk spiralgir ved å bruke kutterhoderadius som produserer den nødvendige spiralvinkelen og kontaktmønsteret.
Kasserherding øker tannoverflatens hardhet for slitestyrke, mens kjernen forblir tøff nok til å absorbere støtbelastningene stasjonen vil se.
Der det er spesifisert en høyere presisjonsgrad, slipes flanken etter varmebehandling for å korrigere forvrengning og forbedre kontaktflaten og overflatefinishen.
Paret kjøres i en testrigg med markeringsmasse slik at kontaktmønsterposisjon, form og størrelse kan inspiseres mot tegningen før paret frigjøres.
Siste dimensjonskontroll av funksjonene som betyr noe for sammenstillingen, deretter beskyttende emballasje for eksport – plastpose og kartong, eller en trekasse for større sett.


Viktige fordeler
Fordi tannlinjen er buet, er minst to tenner i mesh til enhver tid, og lasten overføres fra en tann til den neste når kontakten sveiper over flanken. Det er ikke et enkelt øyeblikk av støt i full bredde slik det er med et rett skrågir, så vibrasjoner og støy faller merkbart – noe som gjør denne tannen til standardvalget der støy kontrolleres, fra maskinverktøysspindler til personbilaksler.
Helixvinkelen øker overlappingskoeffisienten, noe som betyr at flere tenner deler belastningen og kontakttrykket på hver flanke er lavere. Lavere trykk kombinert med en lengre kontaktlinje sprer slitasje jevnere over tannoverflaten i stedet for å konsentrere den nær stigningslinjen. Det praktiske resultatet er et gir som bærer tyngre dreiemoment for sin størrelse og holder nøyaktigheten lenger under kontinuerlig drift.
Tannhjulet til et spiralfasede par kan kuttes med så få som fem tenner, noe som gjør at et stort reduksjonsforhold kan oppnås i ett rettvinklet trinn i stedet for to. For en maskindesigner betyr det færre deler, et kortere hus og mindre akkumulert tilbakeslag, og derfor vises denne tannformen så ofte i kompakte rettvinklede gir.
Fordi flankekrumningen er satt av kutterhoderadius, kan kontaktmønsteret forskyves og korrigeres på skjærestadiet, og forbedres ytterligere ved sliping etter varmebehandling. Denne kontrollen over hvor tennene faktisk berører er det som skiller et girsett som går stille i årevis, fra et som sutrer og groper i løpet av måneder - og det er en evne som avhenger av maskinen og operatøren, ikke av tegningen alene.
Den samme tanngeometrien kan produseres i legert stål for drev med høyt dreiemoment, C45 eller rustfritt stål der korrosjonsmotstand er viktig, og messing, kobber, aluminium eller POM for lettere eller ikke-magnetiske bruksområder. Overflatebehandling velges deretter for å matche miljøet – sink- eller nikkelbelegg, svart oksid, Geomet eller Dacromet for korrosjonsbeskyttelse, anodisering for aluminium og pulverlakkering eller elektroforese for utseende og økt holdbarhet.
Søknader
Hvor som helst en stasjon må svinge gjennom 90 grader mens den bærer reelt dreiemoment og forblir stille:
Hvis applikasjonen din ikke er oppført, beskriv plikten - inngangshastighet, dreiemoment, forhold og monteringsarrangement. Et spiralfasingspar er normalt utformet sammen med akselen og lageroppsettet på grunn av den aksiale skyvekraften det genererer, så jo tidligere vi ser arrangementet, jo bedre blir resultatet.
Tilpasning
Utover standardmodulserien kan parametrene som bestemmer om et gir passer til huset ditt, produseres etter behov. Typisk tilpasning inkluderer:
Send en dimensjonert tegning, et prøvegir eller nødvendig forhold, dreiemoment og konvolutt, så bekrefter vi nærmeste standardgeometri eller gir tilbud på en ny. Spiralfasede par leveres som matchede sett, så hvis du bytter ut ett gir av et par, fortell oss det - å bytte bare halvparten av et matchet par produserer vanligvis støy og rask slitasje, selv om begge deler er dimensjonalt korrekte.
Vanlige spørsmål om kjøpere
Beslektet
Send tegningen, prøven eller den nødvendige modulen, forholdet, dreiemomentet og konvolutten. Vi bekrefter geometri, presisjonsgrad og materiale, og svarer med pris og ledetid innen 24 timer.
Send forespørsel nå* Toleranse, ledetid og pristall er gitt som et spekter på tvers av produktfamilien og bekreftes per bestilling mot tegning. Spiral vinkelgir leveres som matchede par; vennligst bekreft samsvarende delenummer før du bestiller.
Adresse
Luotuo industriområde, Zhenhai-distriktet, Ningbo by, Kina
Tlf
E-post
+86-574-87168065
Luotuo industriområde, Zhenhai-distriktet, Ningbo by, Kina