


QR kode
Produkter
Kontakt oss


Faks
+86-574-87168065

E-post

Adresse
Luotuo industriområde, Zhenhai-distriktet, Ningbo by, Kina


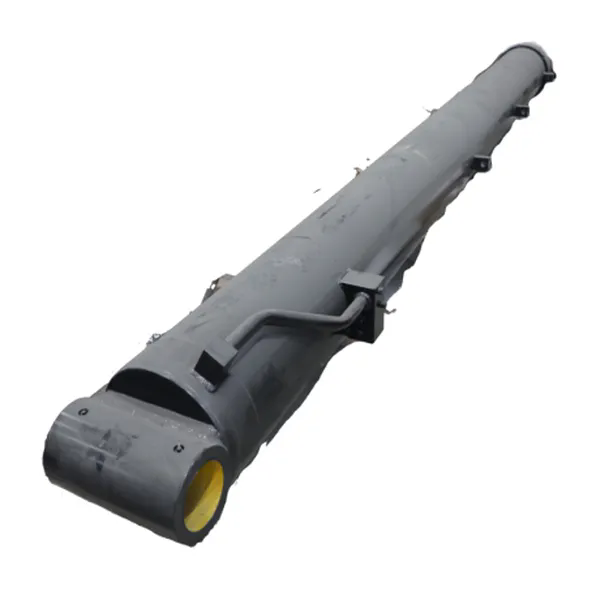
På en travel byggeplass løfter en mobilkran en ferdigstøpt bjelke mens operatøren holder lasten i høyden. Bomsylinderen beveger seg ikke, men den fungerer. Den holder flere tonn mot tyngdekraften, og det eneste som hindrer lasten i å drive nedover er det hydrauliske trykket inne i sylinderen. En liten lekkasje ved stangtetningen eller stempeltetningen melder seg ikke med et brudd. Det vises som en langsom oljefilm på stangen, et gradvis tap av holdetrykk, eller en bom som kryper ned noen centimeter i løpet av en time. I en kran er den sakte lekkasjen en alvorlig hendelse, fordi lasten er over mennesker og utstyr. Lekkasjeforebygging er derfor ikke en vedlikeholdspreferanse. Det er en designprioritet som avgjør om maskinen kan holde en last trygt og om operatøren kan stole på sylinderen gjennom hele heisen.
Designprioriteten er formet av driftsforholdene til en mobilkran. Sylinderen jobber med høyt trykk, den utsettes for støv og vær, den utsettes for vibrasjoner og sidebelastninger, og den skal holde posisjon i lange perioder uten å drive. Vår fabrikk hos Raydafon Technology Group Co., Limited designHydrauliske sylindre for mobil kranrundt disse forholdene, og veiledningen nedenfor forklarer hvorfor lekkasjeforebygging driver tetningssystemet, overflatefinishen, monteringsprosessen og testprogrammet. Den forklarer også hvordan innkjøpsteam kan verifisere at en sylinder vil holde sin forsegling i bruk, ikke bare ved fabrikkporten.
En lekkasje i en kransylinder begynner sjelden på det punktet hvor olje først sees. Den synlige oljen er enden av en bane som starter ved et tetningsgrensesnitt, en overflatedefekt eller en gjenget forbindelse. Det er fem lekkasjebaner som betyr noe i en mobilkran hydrauliske sylindre-design, og hver av dem har en annen mekanisme. Den første er stangforseglingsbanen. Stangen beveger seg inn og ut av sylinderen, og stangtetningen må tørke stangen ren mens den holder trykket. Støv og grus som passerer viskeren kan slite på tetningsleppen og stangoverflaten, og skape en bane for olje. Den andre er stempeltetningsbanen. Stempeltetningen skiller forlengelses- og tilbaketrekningskammeret, og den må holde trykket i begge retninger. Hvis tetningen ekstruderer inn i klaringsspalten under trykk, begynner lekkasjen ved ekstruderingspunktet. Den tredje er den statiske tetningsbanen ved endedekselet og portblokken. Disse tetningene beveger seg ikke, men de komprimeres av monteringsmomentet, og de kan ta et kompresjonssett over tid. Den fjerde er porten og beslagsveien. Gjengeforbindelsen kan løsne under vibrasjon, og tetningen ved porten kan bli skadet under installasjonen. Den femte er sylinderrøret og stangens overflatebane. En ripe, en korrosjonsgrop eller en beleggsfeil kan skape en lekkasjebane som ingen tetning kan kompensere for.
Tabellen nedenfor kartlegger disse banene til forholdene som driver dem og designresponsen som forhindrer dem.
| Lekkasjebane | Kjøretilstand | Designrespons | Anskaffelsesbevis |
| Stangforsegling | Stangbevegelse, støv, sidebelastning | Leppetetning med støvvisker, krom eller keramikkstang | Tetningsspesifikasjon, stangfinishdata |
| Stempeltetning | Høyt trykk, ekstruderingsgap | Anti-ekstruderingsring, tett rilletoleranse | Rilledimensjonsrapport, forseglingsdata |
| Statisk tetning | Monteringsmoment, termisk sykling | O-ring med kontrollert kompresjon, glatt spor | O-ringmateriale, sporfinishdata |
| Port og beslag | Vibrasjon, installasjonsmoment | Låsefunksjon, korrekt porttetning | Portspesifikasjon, momentprosedyre |
| Rør og stangoverflate | Slag, korrosjon, slitasje | Belegg, overflatekontroll, beskyttelse | Beleggtykkelse, saltsprayrapport |
Banen som dominerer i tjenesten avhenger av applikasjonen. En kran som arbeider i et støvete steinbrudd vil belaste stangtetningen og vindusviskeren. En kran som arbeider nær kysten vil belaste stangbelegget og de statiske tetningene. En kran som utfører mange lastholdende operasjoner vil belaste stempeltetningen og anti-ekstruderingsringen. Vårt ingeniørteam gjennomgår driftssyklusen og miljøet før de velger tetningssystemet for hvert prosjekt med hydrauliske sylindre for mobilkraner. Vår fabrikk vedlikeholder tetnings- og overflatedataene for hvert design, slik at lekkasjebaneanalysen dokumenteres i stedet for antatt. Målet er å forhindre lekkasjen på banen der det er mest sannsynlig å starte, ikke å stole på en generisk forseglingspakke.
For en kjøper er lekkasjebanetabellen et nyttig gjennomgangsverktøy. En leverandør som kan forklare hvilken vei som dominerer i den tiltenkte applikasjonen er en leverandør som har analysert designet. En leverandør som kun oppgir et seglmerkenavn er en leverandør som ikke har koblet seglet til banen. Anskaffelsesteamet bør be om forseglingsspesifikasjonen og overflatefinishdata for stangen, røret og sporene, fordi dette er parametrene som bestemmer om banene er lukket.
Rekonstruksjonen nedenfor følger en typisk lastholdingsfeil på en mobilkran. Sekvensen er ikke uvanlig, og den viser hvorfor en liten lekkasje behandles som et kritisk designproblem i stedet for et mindre vedlikeholdselement.
Feilen er ikke forårsaket av en enkelt hendelse. Det er forårsaket av en kjede av små effekter som samhandler. Støvet som passerer viskeren sliter på stangtetningen. Den slitte forseglingen lekker olje. Den lekkende oljen reduserer holdetrykket. Det reduserte holdetrykket kompenseres av kontrollsystemet, som øker oljetemperaturen. Jo høyere temperatur tynner oljen og akselererer lekkasjen. Kjeden er grunnen til at lekkasjeforebygging er en designprioritet. Hvis viskeren og stangfinishen er designet for å utelukke støv, starter ikke kjedet. Hvis stempeltetningen har en anti-ekstruderingsring, åpnes ikke den andre banen. Hvis stangbelegget motstår slitasje, brytes ikke stangoverflaten ned. Designprioriteten er å bryte kjeden på et tidligst mulig ledd.
Den lastholdende konsekvensen er mer alvorlig enn et enkelt oljetap. En kransylinder som driver under last kan senke lasten uten en kommando, og operatøren rekker kanskje ikke å reagere. Avdriften kan også endre lastradius, noe som påvirker kranens stabilitet. I verste fall kan avdriften føre til at lasten faller eller velter. Disse konsekvensene er grunnen til at designprioriteten ikke bare handler om oljeinneslutning. Det handler om å kontrollere belastningen. Fabrikken vår behandler den lastholdende funksjonen som det primære kravet i de hydrauliske sylindrene for mobilkran vi designer, og vår testing inkluderer en holdetest som måler driften over en definert periode. Våre kunder mottar holdetestdata med sylinderdokumentasjonen, slik at lastholdingsytelsen verifiseres før kranen settes i drift.
For en kjøper er lastholdingstesten spesifikasjonen som kobler tetningsdesignet til kransikkerhetskassen. En leverandør som kun gir en statisk trykktest er en leverandør som har verifisert sprengstyrken, men ikke holdeatferden. Anskaffelsesteamet bør be om holdetestprosedyren og akseptkriteriet, og bør bekrefte at testen utføres ved det nominelle trykket og den nominelle temperaturen.
Forseglingen er ikke en enkelt ring. Det er et system av geometrier og overflater som fungerer sammen, og lekkasjeforebygging avhenger av passformen mellom dem. Stangforseglingssystemet inkluderer typisk en primær leppetetning, en buffertetning og en støvvisker. Den primære leppen holder trykket. Buffertetningen beskytter primærleppen mot trykktopper. Støvviskeren fjerner grus fra stangen før den når primærleppen. Stempeltetningssystemet inkluderer en primær tetning og en anti-ekstruderingsring. Anti-ekstruderingsringen lukker klaringsgapet under trykk og hindrer tetningen i å ekstrudere. De statiske tetningene inkluderer endedekselets O-ring og porttetningen, og deres ytelse avhenger av spordimensjonene og kompresjonen. Tabellen nedenfor kartlegger designbeslutningen til lekkasjemekanismen den kontrollerer.
| Designbeslutning | Lekkasjemekanisme kontrollert | Typisk spesifikasjon | Innkjøpssjekk |
| Stangtetningsleppegeometri | Oljefilmkontroll, trykkholding | Enkel eller dobbel leppe, fjærkraftig | Forseglingsdatablad og sportegning |
| Støvviskerdesign | Støvinntrengning og stangslitasje | Polyuretanvisker med smussekskluderende leppe | Viskermateriale og testrapport |
| Stempel anti-ekstruderingsring | Forsegle ekstrudering ved høyt trykk | PTFE- eller POM-ring, tett gap | Rilletoleranse og ringmateriale |
| Stang overflatefinish | Tetningsslitasje og lekkasjebane | Ra 0,2 til 0,4 mikrometer, hard krom | Overflatefinishrapport og beleggtykkelse |
| Rørboring finish | Stempeltetningsslitasje og lekkasje | Finslipt boring, Ra 0,2 til 0,4 mikrometer | Borerapport og rundhetsdata |
| Rille hjørneradius | O-ringskader under montering | Avrundet hjørne, gratfritt | Visuell og dimensjonell inspeksjon |
Stangoverflaten er en av de viktigste avgjørelsene, og den er ofte minst synlig. En stang som er for grov vil slite på tetningsleppen. En stang som er for glatt kan hindre dannelsen av mikrofilmen som smører leppen, og tetningen kan gå tørr. Riktig finish er en kontrollert ruhet som støtter oljefilmen og minimerer slitasje. Belegget er like viktig. Hardkrombelegg gir slitestyrke og korrosjonsmotstand, og et keramisk belegg gir enda høyere slitestyrke for slitende miljøer. Beleggtykkelsen og bindingsstyrken bestemmer om belegget overlever stangbevegelsen uten flis eller avskalling. Fabrikken vår spesifiserer stangfinishen og belegget for hver bruk av mobilkran hydrauliske sylindre, og fabrikken vår verifiserer finishen og tykkelsen før montering. Målet er å gjøre stangoverflaten til en kontrollert del av tetningssystemet, ikke en vareoverflate.
Spordimensjonene er den andre halvdelen av tetningssystemet. Sporbredden, spordybden og hjørneradius bestemmer tetningskompresjonen og tetningsstøtten. Et spor som er for grunt vil overkomprimere tetningen og akselerere slitasjen. Et spor som er for dypt vil underkomprimere tetningen og tillate lekkasje. Et skarpt hjørne vil skade O-ringen under montering. Anskaffelsesteamet bør be om sportegningen og målinspeksjonsrapporten, fordi dette er parametrene som avgjør om tetningen vil sitte riktig i sylinderen. En leverandør som oppgir tetningens delenummer, men ikke spordataene, er en leverandør som overlater tilfeldighetene.
Valg av tetningsmateriale er den endelige avgjørelsen i systemet. NBR er standarden for generell hydraulikkolje, og den gir god slitestyrke ved moderate temperaturer. Polyuretan gir høyere slitestyrke og brukes til stangtetninger i abrasive miljøer. PTFE brukes til anti-ekstruderingsringer og for lavfriksjonsapplikasjoner. FKM brukes til høytemperaturapplikasjoner. Materialet må være kompatibelt med hydraulikkoljen og driftstemperaturen, og det må være tilpasset overflatefinishen og sporgeometrien. Tabellen i neste avsnitt viser produktparametrene som knytter disse beslutningene sammen.
En sylinder som består en statisk trykktest kan fortsatt lekke under drift, fordi den statiske testen ikke gjengir stangbevegelsen, den termiske syklusen eller sidebelastningen. Produksjons- og testpraksisen må derfor utformes for å verifisere lekkasjeforebygging under forhold som er nærmere applikasjonen. Prosessen nedenfor følger sekvensen som fabrikken vår bruker for hydrauliske sylindre for mobilkraner, fra rengjøring til endelig dokumentasjon.
Tabellen nedenfor gir de viktigste produktparametrene for våre hydrauliske sylindre for mobilkraner, og den viser hvordan parameterne kobles til kravet til lekkasjeforebygging.
| Parameter | Typisk spesifikasjon | Lekkasjeforebyggende rolle |
| Borediameter | 50 til 320 mm | Bestemmer tetningsstørrelsen og ekstruderingsgapet |
| Stang diameter | 30 til 220 mm | Bestemmer stangtetningen og viskerstørrelsen |
| Nominell trykk | Opp til 350 bar | Stiller inn tetningstrykket og testtrykket |
| Stang overflatefinish | Ra 0,2 til 0,4 mikrometer | Kontrollerer tetningsslitasje og oljefilmdannelse |
| Stangbelegg | Hard krom 20 til 30 mikrometer eller keramikk | Beskytter stangen mot slitasje og korrosjon |
| Rørboring finish | Finslipt, Ra 0,2 til 0,4 mikrometer | Kontrollerer slitasje på stempeltetninger |
| Forseglingsmateriale | NBR, polyuretan, PTFE, FKM | Matcher oljen og temperaturen |
| Statisk lekkasjetest | 1,5 ganger nominelt trykk, 10 minutters hold | Verifiserer de statiske tetningene og sammenstillingen |
| Holder avdriftstest | Nominell belastning, 30 minutters hold, avdriftsgrense spesifisert | Verifiserer lastholdingsfunksjonen |
Testpraksisen er beviset på at designet og produksjonen er riktig. En sylinder som består den statiske lekkasjetesten, men som ikke har noen holdeavdriftstest, er en sylinder hvis lastholdende oppførsel er uverifisert. En sylinder som består holdetesten, men som ikke har noen syklustest, er en sylinder hvis tetningsholdbarhet er ubekreftet. Vår fabrikk klRaydafon Technology Group Co., Limitedutfører hele sekvensen for Mobilkran Hydrauliske Sylindere vi leverer, og vår fabrikk leverer testrapportene med sylinderen. Målet er å gjøre lekkasjeforebygging til en målt egenskap, ikke et krav.
Innkjøp bør vurdere lekkasjeforebygging som et sett med bevis, ikke som en enkelt spesifikasjon. Evalueringen bør dekke designet, materialene, produksjonskontrollene, testrapportene og ettersalgsstøtten. Sjekklisten nedenfor gir spørsmålene som en kjøper bør stille før du legger inn en bestilling, og akseptkriteriene som en pålitelig leverandør bør oppfylle.
| Evalueringsområde | Spørsmål å stille | Bevis å be om | Akseptkriterium |
| Design | Hvilke lekkasjebaner ble analysert for denne applikasjonen? | Designgjennomgang og forseglingssystembeskrivelse | Alle fem stier er adressert |
| Materialer | Hvilke tetningsmaterialer og stangbelegg er spesifisert? | Materialsertifikater og beleggdata | Tilpasset olje, temperatur og miljø |
| Produksjon | Hvordan kontrolleres spordimensjoner og overflatefinish? | Inspeksjonsprotokoller og prosesskontrollplan | Innenfor tegningstoleranse for hver batch |
| Testing | Utføres en holdeavdriftstest i tillegg til den statiske testen? | Testprosedyre og testrapport | Drift innenfor den angitte grensen |
| Dokumentasjon | Leveres testrapportene og materialsertifikatene med sylinderen? | Dokumentasjonspakke | Komplett og sporbar til serienummeret |
| Ettersalg | Hvilket tetningssett og støtte er tilgjengelig for feltreparasjon? | Forseglingssettets delenummer og serviceveiledning | Tilgjengelig og dokumentert |
Evalueringen bør også inneholde en gjennomgang av leverandørens produksjonskontroll. En design som er riktig på papiret kan bli kompromittert hvis sporet er bearbeidet med et slitt verktøy, hvis tetningen er installert med et skadet verktøy, eller hvis dreiemomentet påføres uten kalibrering. Anskaffelsesteamet bør spørre hvordan leverandøren kontrollerer disse trinnene og om kontrollpostene er tilgjengelige for gjennomgang. En leverandør som kan vise kontrollprotokollene er en leverandør som styrer lekkasjeforebygging i produksjonen, ikke bare i designet.
Fabrikken vår hos Raydafon støtter innkjøpsteam med designgjennomgangen, materialsertifikatene, testrapportene og forseglingssettet for de hydrauliske sylindrene for mobilkran vi leverer. Vår fabrikk tar også imot kunderevisjoner og kan gi prøver for evaluering. Målet er å gjøre evalueringen gjennomsiktig og å gi kjøpere bevisene de trenger for å bekrefte at sylinderen vil holde sin forsegling i bruk.
For en kjøper er det mest nyttige spørsmålet ofte det enkleste. Be leverandøren forklare hva som skjer med sylinderen hvis stangtetningen slites og viskeren svikter. En leverandør som kan beskrive feilprogresjonen og designfunksjonene som bremser den, er en leverandør som forstår lekkasjeforebygging. En leverandør som svarer med kun et seglmerkenavn er en leverandør som ikke har koblet designet til feilen. Forskjellen er forskjellen mellom en verifisert sylinder og en håpefull.
Spørsmål 1: Hvorfor anses en liten oljefilm på en kransylinderstang som en kritisk advarsel?
Svar: En liten oljefilm indikerer at stangtetningen passerer olje og at viskeren kan tillate støv å nå tetningsleppen. I en lastholdende kransylinder kan filmen utvikle seg til en målbar drift under belastning, noe som påvirker heisens stabilitet. Filmen er en tidlig indikator på feilkjeden som fører til lastholdstap, så den bør undersøkes før det blir en større lekkasje.
Spørsmål 2: Hva er en holdedriftstest og hvorfor er den viktig for hydrauliske sylindre med mobilkran?
Svar: En holdedriftstest setter sylinderen under trykk med en belastning og måler hvor langt stangen beveger seg over en definert periode. Den verifiserer at stempeltetningen og stangtetningen kan holde lasten uten å drive. En statisk trykktest verifiserer sprengstyrken, men reproduserer ikke den lastholdende tilstanden. Holdedriftstesten er viktig fordi lastholding er hovedfunksjonen til en kransylinder.
Spørsmål 3: Hvilket tetningsmateriale er best for en hydraulisk sylinder med mobilkran?
Svar: Det beste tetningsmaterialet avhenger av oljen, temperaturen og miljøet. NBR er egnet for generell hydraulikkolje ved moderate temperaturer. Polyuretan gir høyere slitestyrke for slitende forhold. PTFE brukes til anti-ekstruderingsringer og lavfriksjonsapplikasjoner. FKM brukes til høye temperaturer. Materialet bør velges med stangfinish og sporgeometri, ikke isolert.
Spørsmål 4: Hvordan påvirker stangoverflaten forebygging av lekkasje?
Svar: Stangoverflaten kontrollerer oljefilmen som smører tetningsleppen og slitasjehastigheten til tetningen. En finish som er for grov sliter på leppen. En finish som er for glatt kan forhindre at oljefilmen dannes. Riktig finish er en kontrollert ruhet, typisk Ra 0,2 til 0,4 mikrometer, kombinert med et hardt belegg som motstår slitasje og korrosjon. Finishen og belegget er en del av tetningssystemet.
Spørsmål 5: Hvilken dokumentasjon bør jeg be om for å verifisere lekkasjeforebygging før jeg bestiller?
Svar: Be om gjennomgang av tetningssystemets design, tetnings- og beleggmaterialsertifikatene, spor- og overflateinspeksjonspostene, testrapporten for statisk lekkasje, testrapporten for driftsavdrift og tetningssettets data. Dokumentene skal kunne spores til sylinderens serienummer. En leverandør som leverer denne pakken er en leverandør som har gjort lekkasjeforebygging til en etterprøvbar spesifikasjon.
Forebygging av lekkasje er en kritisk designprioritet for hydrauliske sylindre for mobilkraner fordi sylinderen er en lastholdende enhet. En liten lekkasje kan utvikle seg til en holdedrift, og en holdedrift kan påvirke løfterens stabilitet. Designprioriteten uttrykkes gjennom tetningssystemet, stang- og boringsoverflaten, belegget, sporgeometrien og monteringskontrollene. Verifikasjonen kommer til uttrykk gjennom den statiske lekkasjetesten, holdeavdriftstesten, syklustesten og dokumentasjonspakken. Fabrikken vår hos Raydafon designer og tester våre hydrauliske sylindre for mobilkraner rundt disse kravene, og fabrikken vår gir bevis for at innkjøpsteamene trenger å bekrefte ytelsen. Hvis du anskaffer sylindre for en mobilkranapplikasjon, kontakt teamet vårt for å diskutere kravet til lastholding og dokumentasjonen for lekkasjeforebygging for prosjektet ditt.
Kontakt Raydafon Technology Group Co., Limited i dagfor å diskutere kravene til mobilkranhydraulikksylindre og for å be om lekkasjeforebyggende design og testdokumentasjon for din applikasjon.
+86-574-87168065
Luotuo industriområde, Zhenhai-distriktet, Ningbo by, Kina