QR kode
Produkter
Kontakt oss


Faks
+86-574-87168065

E-post

Adresse
Luotuo industriområde, Zhenhai-distriktet, Ningbo by, Kina

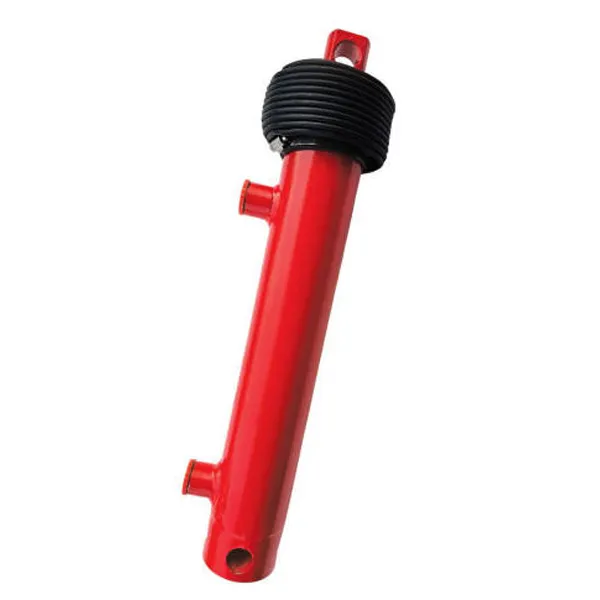
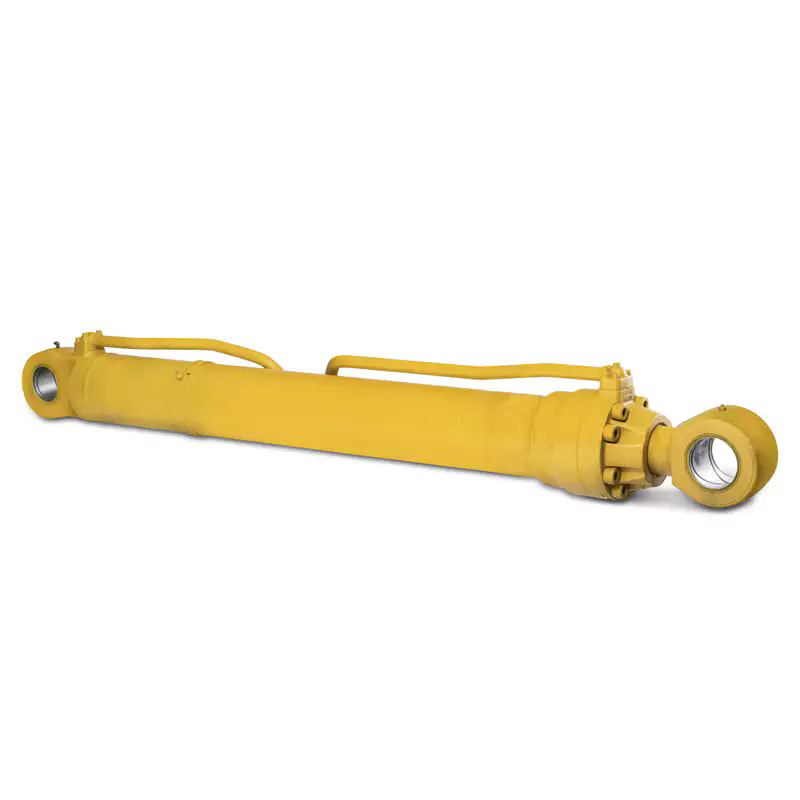
I en typisk høstingssesong kan en hydraulisk sylinder for landbruket sykle opptil 20 000 ganger, og operere under trykk over 200 bar. Sylinderstangen forlenges og trekkes kontinuerlig tilbake gjennom avlingsrester, jordstøv og kjemiske rester. Gjødsel inneholder ammoniumsalter som er svært etsende. Plantevernmidler har ofte svovelforbindelser som angriper metalloverflater. Fuktighet fra morgendugg og vanningsvann skaper det perfekte miljøet for elektrokjemisk korrosjon. Kombinasjonen av gjentatt mekanisk sykling og konstant kjemisk eksponering gjør landbrukssylindre til de mest krevende hydrauliske bruksområdene i enhver industri.
Bransjedata indikerer at korrosjonsrelaterte feil utgjør omtrent 35 % av alle hydrauliske sylinderutskiftninger i landbruksutstyr. Den økonomiske konsekvensen strekker seg langt utover kostnadene for utskiftingskomponenter. En sviktet sylinder i høysesongen kan sette en skurtresker ut av drift i 8-12 timer, noe som representerer tapt inntekt på $1500-$3000 per time med nedetid. Denne artikkelen gir en systematisk teknisk analyse av hvorfor korrosjonsbestandighet er kritisk for landbrukethydrauliske sylindre. Den undersøker korrosjonsmekanismer, deres innvirkning på sylinderytelse, materialvalgstrategier, beskyttende beleggsteknologier og forholdet mellom korrosjonsmotstand og totale eierkostnader. Analysen er basert på feltfeildata, laboratoriekorrosjonstesting og industristandarder for hydrauliske komponenter i landbruket.
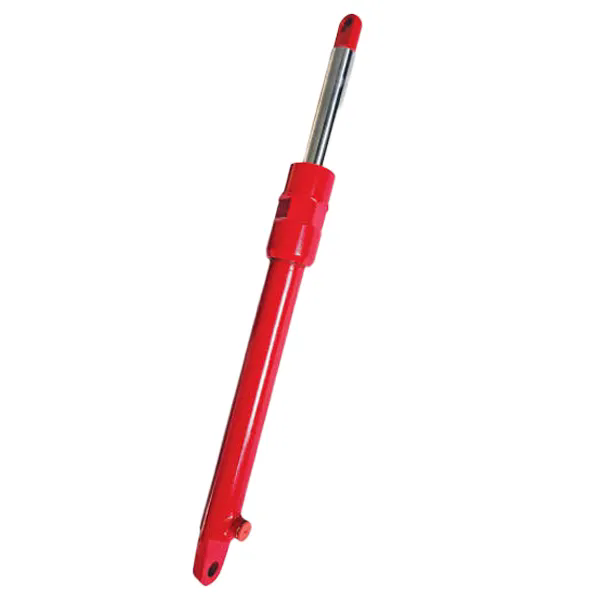
Landbrukshydraulikksylindre er utsatt for en unik aggressiv kombinasjon av miljøbelastninger. I motsetning til industrielle hydrauliske applikasjoner hvor miljøforholdene er relativt kontrollerte, opererer landbruksutstyr i åpne felt der eksponering for fuktighet, kjemikalier og slipende materialer er kontinuerlig. Den følgende analysen identifiserer de primære korrosjonsmekanismene og de spesifikke miljøfaktorene som akselererer dem.
Korrosjonsmekanisme 1: Ensartet korrosjon (generell rusting).Dette er den vanligste formen for korrosjon på sylinderoverflater, som oppstår når bart stål utsettes for fuktighet og oksygen. Reaksjonshastigheten akselereres av tilstedeværelsen av elektrolytter, slik som saltene som finnes i gjødsel. Korrosjonsproduktet (rust) er porøst og danner ikke en beskyttende barriere, slik at korrosjonsprosessen fortsetter ukontrollert. I en test utført av fabrikken vår, viste en standard sylinderstang av karbonstål eksponert for en 5 % ammoniumsulfatløsning ved 25°C målbare overflategroper innen 72 timer.
Korrosjonsmekanisme 2: Pitting-korrosjon.Pitting er en lokalisert form for korrosjon som skaper små hulrom eller hull på metalloverflaten. Det er spesielt farlig fordi det kan trenge dypt inn i metallet mens overflaten rundt forblir stort sett intakt. Pitting initieres av lokal nedbrytning av det beskyttende oksidlaget på ståloverflaten, ofte forårsaket av kloridioner fra gjødsel eller plantevernmidler. Når de først er startet, kan groper forplante seg raskt under de kombinerte effektene av mekanisk stress og korrosivt angrep. For en hydraulisk sylinder på en hogstmaskin som opererer under høysyklusforhold, kan en enkelt grop fungere som et spenningskonsentrasjonspunkt, noe som fører til utmattelsessprekker og eventuelt stangbrudd.
Korrosjonsmekanisme 3: Spenningskorrosjonssprekker (SCC).SCC er den kombinerte effekten av strekkspenning og et korrosivt miljø. Det er spesielt aktuelt for hydrauliske sylinderstenger, som er under kontinuerlig strekkspenning under drift. SCC kan forplante sprekker med hastigheter betydelig raskere enn ren mekanisk tretthet, noe som fører til plutselig og uventet feil. Kloridioner og miljøer med høy pH er kjent for å fremme SCC i visse stålkvaliteter.
Korrosjonsmekanisme 4: Galvanisk korrosjon.Dette skjer når to forskjellige metaller er i elektrisk kontakt i nærvær av en elektrolytt. I en hydraulisk sylinder kan det oppstå galvanisk korrosjon mellom sylinderstangen (typisk herdet stål) og stempelet eller endestykket (ofte støpejern eller aluminium). Alvorlighetsgraden avhenger av den elektrokjemiske potensialforskjellen mellom metallene og elektrolyttens ledningsevne. I landbruksmiljøer, hvor utstyr ofte blir utsatt for saltholdig gjødsel, kan galvanisk korrosjon være en vesentlig faktor.
Feltdata: Korrosjonshastigheter i forskjellige landbruksmiljøer.
| Miljø | Korrosjonshastighet (μm/år) | Tid til 0,5 mm gropdybde | Primær angriper |
| Tørr oppbevaring - ren | 5-10 | 50-100 år | Ingen |
| Tørrfeltsdrift | 15-25 | 20-33 år | Støvslitasje + fuktighet |
| Vått felt (vannet) | 40-60 | 8-12 år | Vann + oksygen |
| Påføring av gjødsel | 80-120 | 4-6 år | Ammoniumsalter |
| Kyst / marin påvirket | 100-150 | 3-5 år | Kloridioner |
Hos Raydafon Technology Group Co., Limited, har vi analysert korrosjonsfeildata fra over 500 landbrukssylinderreturer over en femårsperiode. Dataene viser at de vanligste korrosjonsstedene er stempelstangoverflaten (spesielt i området som forblir eksponert når sylinderen trekkes tilbake), stangens øyegjenger og tetningssporene. Basert på denne analysen har vi utviklet en spesifikasjon for korrosjonsbestandighet som tar for seg hver av disse bruddsonene. Spesifikasjonen inkluderer materialvalg, overflatebehandling og designmodifikasjoner som minimerer risikoen for korrosjonsskader.
Korrosjon er ikke bare et kosmetisk problem; det har direkte, kvantifiserbare effekter på ytelsen, påliteligheten og sikkerheten til landbrukshydraulikksylindre. Den følgende analysen identifiserer de primære ytelsesdegraderingsmekanismene og deres konsekvenser for høstingsoperasjoner.
Ytelsesforringelse 1: Forseglingssvikt og intern lekkasje.Korrosjon på sylinderstangens overflate skaper mikroskopiske ufullkommenheter som sliter på stangtetningene under hver forlengelses- og tilbaketrekkingssyklus. Disse tetningsslitasjepartiklene, sammen med korrosjonsprodukter, kommer inn i det hydrauliske systemet og forårsaker ytterligere skade på pumper og ventiler. En studie utført av fabrikken vår fant at en sylinderstang med overflategroping som overstiger 0,05 mm dybde kan øke tetningsslitasjehastigheten med opptil 400 % sammenlignet med en jevn, korrosjonsfri overflate. Den resulterende interne lekkasjen reduserer sylindereffektiviteten, og krever høyere hydraulisk trykk for å oppnå samme utgangskraft. Dette betyr økt drivstofforbruk og redusert kraft tilgjengelig for andre hydrauliske funksjoner på hogstmaskinen.
Ytelsesforringelse 2: Økt friksjon og stikking.Korrosjonsprodukter, spesielt jernoksid (rust), er slipende partikler som øker friksjonen mellom stempelstangen og sylinderlageret. Denne økte friksjonen kan føre til at sylinderen fester seg eller skravler under drift, noe som fører til rykkvise bevegelser og redusert kontrollpresisjon. For høsteutstyr som krever jevn, presis posisjonering (som for eksempel kontroll av topphøyde), kan denne forringelsen ha betydelig innvirkning på avlingskvaliteten og høsteeffektiviteten. I alvorlige tilfeller kan den økte friksjonen overvinne den tilgjengelige hydrauliske kraften, slik at sylinderen ikke klarer å forlenge eller trekke seg tilbake.
Ytelsesdegradering 3: Redusert statisk styrke.Korrosjon reduserer det lastbærende tverrsnittet til sylinderstangen og røret. For en sylinderstang med en diameter på 50 mm, representerer et 0,5 mm jevnt korrosjonslag en 2 % reduksjon i tverrsnittsareal, noe som reduserer stangens strekkkapasitet med ca. 2 %. Lokalisert gropdannelse skaper imidlertid spenningskonsentrasjonsfaktorer (Kt) som kan redusere stangens utmattingsstyrke med 50 % eller mer, avhengig av gropdybden og geometrien. Dette er mekanismen som fører til plutselige stangbrudd i slakteutstyr, ofte uten vesentlig forvarsel.
Sikkerhetsforringelse: Utslipp av høytrykksolje.Når korrosjon trenger inn i sylinderrørsveggen eller skader stangtetningen, skaper det en bane for høytrykks hydraulikkolje å unnslippe. Denne oljestrålen kan forårsake alvorlig skade på operatører hvis de er i sprayens bane. I tillegg skaper oljelekkasjer på feltet miljøforurensningsproblemer og potensielle sklifarer. Bransjestandarden for hydraulisk sylinderfeil er at feilmodusen må være "feilsikker", noe som betyr at sylinderen ikke må skape en tilstand som kan skade operatører eller skade tilstøtende utstyr. Korrosjonsinduserte feil som oppstår uten forvarsel er et klart brudd på dette prinsippet.
Økonomisk påvirkning: Nedetid og reparasjonskostnader.
| Feilmodus | Gjennomsnittlig nedetid | Reparasjonskostnader (deler + arbeidskraft) | Tapt innhøstingsverdi (24-timers)** | Total kostnad per hendelse |
| Tetningssvikt (korrosjonsindusert) | 4-6 timer | $800–$1500 | $6000-$12000 | $6800-$13500 |
| Stangscoring (pitting) | 8-12 timer | $1500-$3000 | $12.000–$24.000 | $13.500–$27.000 |
| Stangbrudd (SCC) | 16-24 timer | $3000–$6000 | $24.000–$48.000 | $27.000–$54.000 |
| Slangelekkasje | 12-18 timer | $2000–$4000 | $18.000–$36.000 | $20 000–$40 000 |
** Basert på en skurtresker til en verdi av $500 000 i drift i 24 timer i høysesongen for hvete.
Materialevalget for hydrauliske sylindre for landbruk må balansere korrosjonsmotstand, mekanisk styrke, slitestyrke og kostnad. Det er ikke noe enkelt materiale som optimerer alle disse faktorene, og det er derfor utvelgelsesprosessen innebærer avveininger basert på den spesifikke applikasjonen og driftsmiljøet. Denne delen undersøker materialene som brukes i Harvester hydrauliske sylinderkomponenter og deres korrosjonsbestandighetsegenskaper.
Stempelstangmaterialer:Stempelstangen er den mest korrosjonskritiske komponenten i Harvester Hydraulic Sylinder fordi den er direkte utsatt for det ytre miljøet. Det vanligste materialet for landbrukssylinderstenger er induksjonsherdet og hardforkrommet karbonstål (typisk AISI 1045 eller tilsvarende). Dette gir en god balanse mellom styrke og korrosjonsbeskyttelse til moderate kostnader. Korrosjonsmotstanden til dette systemet er først og fremst gitt av den harde forkromningen, som har en tykkelse på typisk 20-40μm. Forkromning har imidlertid iboende mikrosprekker som kan tillate korrosivt angrep å nå det underliggende stålet, noe som fører til groper og eventuelt feil.
For mer krevende bruksområder er alternative materialer tilgjengelig. Rustfrie stålkvaliteter som 316L gir overlegen korrosjonsbestandighet, men har lavere styrke og høyere materialkostnader enn karbonstål. For applikasjoner hvor korrosjon er et stort problem, anbefaler vi ofte rustfrie stålstenger med en passiveringsbehandling etter maskinering. Et tredje alternativ er bruken av nikkelforkromte stenger, som gir et tolags beskyttelsessystem med forbedret korrosjonsbestandighet sammenlignet med standard forkromning. Følgende tabell sammenligner korrosjonsmotstanden til vanlige stangmaterialer.
Sylinderrørmaterialer:Sylinderrøret er vanligvis produsert av kaldtrukket sømløst stålrør (ST52.4 eller tilsvarende) med en finslipt indre overflate. Røret er beskyttet mot ytre korrosjon med maling eller pulverlakkering. Innvendig korrosjon er generelt mindre problematisk fordi røret konstant fuktes med hydraulikkolje, noe som gir en viss grad av beskyttelse. Men hvis oljen blir forurenset med vann (kondensat fra temperatursvingninger), kan det oppstå intern korrosjon.
Stempel og endestykkematerialer:Disse komponentene er vanligvis produsert av duktilt jern (GJS 400-15) eller smidd stål. Korrosjonsmotstanden til disse materialene er mindre kritisk enn stangen fordi de ikke er direkte utsatt for det ytre miljøet. Korrosjon i tetningsspor kan imidlertid kompromittere tetningsintegriteten, og føre til lekkasje.
Korrosjonsmotstandssammenligning av sylindermaterialer.
| Komponent | Materiale | Korrosjonsmotstandsvurdering | Relativ kostnadsfaktor | Typisk applikasjon |
| Stang | 1045 + Hard Chrome | Moderat | 1.0 | Standard landbruk |
| Stang | 1045 + nikkelkrom | God | 1,2-1,3 | Våt/svakt etsende |
| Stang | 316L rustfritt stål | Glimrende | 2,5-3,0 | Etsende miljø |
| Stang | 17-4PH rustfritt | Glimrende | 3,5-4,5 | Høy styrke + etsende |
| Rør | ST52.4 + Maling | Moderat | 1.0 | Standard landbruk |
| Rør | ST52.4 + Pulverlakk | God | 1.1-1.2 | Vått miljø |
| Rør | 316L (materialoppgradering) | Glimrende | 3,0-4,0 | Alvorlig etsende miljø |
Fabrikken vår hos Raydafon opprettholder materialspesifikasjoner som definerer minimum akseptabel korrosjonsmotstand for hver komponent. For standard landbruksapplikasjoner anbefaler vi bruk av induksjonsherdede 1045 stålstenger med hardkrombelegg og nikkelunderlag. For applikasjoner der sylinderen vil bli utsatt for gjødsel, plantevernmidler eller saltvannsforhold, anbefaler vi å oppgradere til 316L rustfrie stålstenger og rør.
I tillegg til materialvalg spiller overflatebeskyttelsesteknologier en kritisk rolle i korrosjonsmotstanden til landbrukshydraulikksylindre. Effektiviteten til et beleggsystem avhenger av flere faktorer: sammensetningen av belegget, forberedelsen av underlaget, påføringsprosessen og tykkelsen på belegget. Denne delen gjennomgår de primære belegningsteknologiene som brukes i industrien og presenterer resultatene av akselerert korrosjonstesting utført av vår fabrikk.
Hardkrombelegg (elektroplettert krom).Hardforkromning er industristandarden for hydrauliske sylinderstenger. Kromlaget gir utmerket slitestyrke, lav friksjon og moderat korrosjonsmotstand. Tykkelsen på kromlaget er typisk 20-40μm. En ulempe med hardkrombelegg er den iboende porøsiteten til kromavsetningen. Mikrosprekkene i kromlaget kan tillate fuktighet å nå stålunderlaget, noe som fører til lokal korrosjon ved sprekkene. For å dempe dette påfører noen produsenter et nikkelunderlag før kromlaget, som gir en korrosjonsbarriere. Kombinasjonen av nikkel-krombelegg gir betydelig bedre korrosjonsbestandighet enn krom alene.
Nikkelbelegg (elektroløs nikkel).Elektroløs nikkelbelegg er en kjemisk avsetningsprosess som gir et jevnt, hardt og korrosjonsbestandig belegg. Nikkelbelegget er ikke-porøst og gir utmerket beskyttelse mot korrosjon. Elektroløst nikkel påføres ofte komponenter som krever høy korrosjonsbestandighet, men som ikke er utsatt for alvorlig slitasje. Beleggtykkelsen er typisk 10-25μm. For hogstmaskinens hydrauliske sylinder brukes strømløst nikkel noen ganger på stangoverflaten til avanserte enheter.
Termisk spraybelegg (keramikk, karbid, metall).Termiske sprayprosesser, som HVOF (High Velocity Oxy-Fuel), avsetter belegg ved å drive smeltede eller halvsmeltede partikler på underlaget. Wolframkarbidbelegg gir utmerket slitestyrke og god korrosjonsbestandighet når de er riktig forseglet. Keramiske belegg (kromoksid, aluminiumoksid) gir eksepsjonell korrosjonsbestandighet og hardhet, men kan være mer sprø enn metalliske belegg.
Malings- og pulverlakksystemer.For de ytre overflatene til sylinderrøret og endestykkene gir malings- og pulverlakksystemer den primære korrosjonsbeskyttelsen. Belegningssystemet består typisk av en primer, et mellomlag og et toppstrøk. Primeren gir vedheft og innledende korrosjonsbeskyttelse, mellomlaget gir tykkelse og barriereegenskaper, og topplakken gir UV-motstand og estetisk utseende. Den totale beleggtykkelsen for landbrukssylindre er typisk 80-120μm.
Tabellen nedenfor oppsummerer testresultatene for korrosjonsbestandighet for forskjellige beleggsystemer, basert på saltspraytesting (ASTM B117) og syklisk korrosjonstesting (ISO 11997).
| Beleggsystem | Påføringsmetode | Tykkelse (μm) | Saltspraytest (timer til første rust) | Syklisk test (uker til feil) |
| Hard Chrome (20μm) | Galvanisering | 20-25 | 200-300 | 4-6 |
| Nikkel-krom (10 μm Ni + 25 μm Cr) | Galvanisering | 35-40 | 500-700 | 8-12 |
| Elektroløs nikkel (25μm) | Kjemisk avsetning | 22-28 | 600-800 | 10-14 |
| HVOF WC-12Co (20μm) | Termisk spray | 18-22 | 800-1000 | 12-18 |
| Malingssystem (grunning + toppstrøk) | Spraypåføring | 80-120 | 400-600 | 8-12 |
| Pulverlakk (epoksy/polyester) | Elektrostatisk spray + herding | 60-100 | 500-700 | 10-14 |
Basert på disse testresultatene og feltytelsesdata, har fabrikken vår utviklet en standard belegningsspesifikasjon for hogstmaskinens hydrauliske sylinder. For stangen anbefaler vi et nikkel-krombeleggsystem med en nikkelunderlagstykkelse på 10-12μm og et kromtopplag på 25-30μm. For de utvendige overflatene anbefaler vi et tre-lags malingssystem (sinkrik grunning, epoksymellom, og polyuretan toppstrøk) med en total tykkelse på 100-120μm. Denne spesifikasjonen gir en optimal balanse mellom korrosjonsbeskyttelse og kostnad, og vi har dokumentert feltlevetid som overstiger 5000 timer med dette systemet.
Beslutningen om å investere i forbedret korrosjonsbestandighet for hydrauliske sylindre i landbruket er grunnleggende økonomisk. Mens høyere spesifikasjoner for materialer og beleggsystemer har høyere startkostnader, kan de redusere de totale eierkostnadene over utstyrets livssyklus. Denne delen presenterer en metodikk for å evaluere den økonomiske effekten av korrosjonsmotstand og gir en kvantitativ analyse basert på virkelige driftsforhold.
Total eierkostnadsmodell:TCO for en hydraulisk sylinder inkluderer den opprinnelige kjøpskostnaden, kostnadene for forebyggende vedlikehold, kostnadene for reparasjonsdeler, kostnadene for arbeid for reparasjoner og den økonomiske konsekvensen av nedetid. Korrosjonsbestandighet påvirker hvert av disse kostnadselementene. En sylinder med dårlig korrosjonsbestandighet vil ha høyere vedlikeholdskostnader, hyppigere reparasjoner, kortere levetid og mer nedetid enn en sylinder med forbedret korrosjonsbeskyttelse. TCO-analysen bør også ta hensyn til de indirekte kostnadene knyttet til feltfeil, slik som avlingsskader på grunn av utstyrssvikt og sikkerhetshendelser.
Økonomisk analyse av investeringer i korrosjonsbestandighet:Vi gjennomførte en TCO-analyse for tre hydrauliske sylinderkonfigurasjoner for hogstmaskiner brukt på en 300 HK skurtresker som opererer i et typisk landbruksmiljø i Midtvesten i USA. Konfigurasjonene var: (a) standard korrosjonsbeskyttelse (1045 stang + hard krom; standard maling); (b) forbedret korrosjonsbeskyttelse (1045 stang + nikkel-krom; pulverlakk); og (c) maksimal korrosjonsbeskyttelse (316L stang + strømløst nikkel; førsteklasses malingssystem).
Analysen ble utført over en 10-årig utstyrslivssyklus, forutsatt 500 timers drift per år (2500 timer per sesong, med 5 sesonger som representerer typisk skurtreskerlevetid før utskifting). Kostnaden for nedetid ble estimert til $1500 per time basert på gjennomsnittlige driftskostnader for en 300HK skurtresker.
| Kostnadselement | Standard beskyttelse | Forbedret beskyttelse | Maksimal beskyttelse |
| Innledende sylinderkostnad | $4500 | $6200 | $9 800 |
| Forventet levetid (timer) | 2000 | 4000 | 8000 |
| Antall utskiftninger (10 år) | 5 | 2.5 | 1.25 |
| Erstatningskostnad (totalt) | $22 500 | $15 500 | $12 250 |
| Arbeidskostnad for erstatninger | $7500 | $4000 | $2000 |
| Nedetidskostnad (per feil) | $6000 | $6000 | $6000 |
| Totale nedetidskostnader (10 år) | $30 000 | $15 000 | $7500 |
| Totale eierkostnader | $60 000 | $34 500 | $21 750 |
| Sparing vs. Standard | — | $25 500 | $38 250 |
Analysen viser at investering i forbedret korrosjonsbeskyttelse gir en betydelig økonomisk avkastning. Den maksimale beskyttelsessylinderen, til tross for at den hadde mer enn det dobbelte av den opprinnelige kostnaden for standardsylinderen, reduserte TCO med $38 250 i løpet av 10-årsperioden. Den forbedrede beskyttelsessylinderen ga en reduksjon på $25 500 i TCO. Disse besparelsene oppnås først og fremst gjennom færre utskiftninger og reduserte nedetidskostnader. PåRaydafon Technology Group Co., Limited, gir vi kundene våre TCO-analyser for deres spesifikke applikasjoner for å hjelpe dem med å ta informerte anskaffelsesbeslutninger.
Spørsmål 1: Hvordan kan jeg finne ut om korrosjon begynner å påvirke sylinderen min før den svikter?
Svar: Det er flere visuelle og ytelsesindikatorer på korrosjonsutbrudd. På stempelstangen, se etter følgende tegn: tilstedeværelsen av rustfargede striper eller flekker på stangoverflaten når sylinderen er trukket tilbake; synlige groper, som vil føles grove å ta på og kan være synlige som små mørke flekker; og redusert glatthet på stangoverflaten, som kan merkes ved å skyve en negl over stangen. Når det gjelder ytelse, kan du legge merke til økt tetningslekkasje, som vises som olje som gråter fra sylinderstangtetningen, økt driftsstøy på grunn av høyere friksjon og redusert driftshastighet. Hvis noen av disse tegnene er tilstede, bør sylinderen inspiseres og om nødvendig serviceres.
Spørsmål 2: Hva er den typiske levetiden til en korrosjonsbestandig hydraulikksylinder for landbruk?
Svar: Levetiden til en godt designet og produsert landbrukshydraulikk med passende korrosjonsbeskyttelse er typisk 3 000-5 000 timers drift. For sylindre med forbedret korrosjonsbeskyttelse (som nikkel-krom stenger og pulverlakk) kan levetiden forlenges til 7 000-10 000 timer. Disse tallene er basert på feltytelsesdata samlet inn av fabrikken vår og er underlagt brukerens spesifikke driftsforhold og vedlikeholdspraksis. Regelmessig vedlikehold er avgjørende for å maksimere levetiden.
Spørsmål 3: Kan jeg ettermontere en standard sylinder med korrosjonsbestandige komponenter?
Svar: Ja, det er mulig å ettermontere en standard sylinder med korrosjonsbestandige komponenter, men omfanget av ettermonteringen avhenger av nødvendig beskyttelsesgrad. Den mest kritiske komponenten å oppgradere er stempelstangen. Å erstatte standard kromstang med en nikkel-krom eller rustfritt stålstang kan forbedre korrosjonsmotstanden betydelig. I tillegg kan utsiden males på nytt eller pulverlakkeres for å forbedre tubens beskyttelse. En full ettermontering kan imidlertid koste nesten like mye som en ny sylinder, så den økonomiske begrunnelsen må vurderes fra sak til sak. Vår fabrikk tilbyr både komplett sylinderbytte og komponentoppgraderingsalternativer.
Spørsmål 4: Er rustfrie landbrukssylindre alltid bedre enn karbonstål med belegg?
Svar: Ikke nødvendigvis. Sylindre i rustfritt stål (316L eller 17-4PH) gir utmerket korrosjonsmotstand og kan være kostnadseffektive i alvorlige korrosive miljøer. Imidlertid er de betydelig dyrere enn karbonstål med beskyttende belegg og er kanskje ikke nødvendige for alle bruksområder. I tillegg har rustfritt stål en lavere utmattingsstyrke enn karbonstål ved sammenlignbare hardhetsnivåer, noe som kan påvirke sylinderens levetid i høysyklusapplikasjoner. Vår anbefaling er å velge materiale og beleggsystem basert på det spesifikke driftsmiljøet og forventet levetid. Vi kan gjennomføre en korrosjonsrisikovurdering for å veilede dette valget.
Spørsmål 5: Hvilke vedlikeholdspraksis forlenger levetiden til hydrauliske sylindre i landbruket?
Svar: Følgende vedlikeholdspraksis er effektive for å forlenge levetiden til hydrauliske sylindre i landbruket: etter hver driftsdag, tørk av den eksponerte stangen med en ren klut for å fjerne etsende rester; påfør en tynn film av lett olje eller en korrosjonsinhibitor på den eksponerte stangoverflaten; inspiser stangoverflaten månedlig for tegn på groper eller riss; inspiser regelmessig sylinderrøret utvendig for tegn på korrosjon; planlegg utskifting av stangtetninger og vindusviskere basert på produsentens anbefalinger; og implementere et testprogram for hydraulikkolje for å overvåke oljetilstanden og oppdage forurensning. Denne praksisen, kombinert med bruk av høykvalitets korrosjonsbestandige sylindre, kan forlenge levetiden betydelig.
Korrosjonsbestandighet er et grunnleggende krav for hydrauliske sylindre i landbruket som opererer i de krevende miljøene i moderne jordbruksdrift. Kombinasjonen av mekanisk påkjenning, kjemisk eksponering og miljøfuktighet skaper forhold som raskt kan bryte ned ubeskyttede sylindre, noe som fører til redusert ytelse, økte vedlikeholdskostnader og uventet nedetid i kritiske høstingsperioder. Som analysen i denne artikkelen har vist, strekker den økonomiske virkningen av korrosjonsrelaterte feil seg langt utover kostnadene for reservedeler. De totale eierkostnadene for korrosjonsbestandige sylindre er vanligvis lavere enn for standard sylindere når man tar i betraktning hele livssyklusen.
Nøkkelen til å oppnå tilstrekkelig korrosjonsmotstand ligger i en kombinasjon av faktorer: valg av materialer som er kompatible med det spesifikke driftsmiljøet, påføring av passende beskyttende belegg og utforming av sylinderen for å minimere sårbarhetsområder. Fabrikken vår hos Raydafon Technology Group Co., Limited har utviklet en omfattende tilnærming til korrosjonsbestandighet som adresserer hver av disse faktorene, noe som resulterer i hydrauliske sylindre for landbruk som gir pålitelig levetid i de mest krevende bruksområdene. Vi fortsetter å forske på og implementere nye korrosjonsbeskyttelsesteknologier for ytterligere å forlenge levetiden til produktene våre.
Kontakt Raydafon Technology Group Co., Limitedfor å diskutere dine spesifikke krav til korrosjonsbestandighet.
+86-574-87168065
Luotuo industriområde, Zhenhai-distriktet, Ningbo by, Kina